


Auteur: Dany Huang, Ph.D.
CEO en R&D-leider, TOB New Energy
Maak contact met Dr. Huang op LinkedIn
Samenvatting en belangrijkste conclusies
Vorming genereert elektrochemisch de vaste-elektrolyt-interfase (SEI) op de anode. Grading meet de werkelijke ontladingscapaciteit en interne weerstand van elke cel na vorming. Het overslaan of onder-engineeren van een van beide stappen is de snelste weg naar catastrofale capaciteitsverlies en veldwinsten.
- Formatie verbruikt lithium om de beschermende SEI op te bouwen; nauwkeurige stroomprofielen en temperatuurregeling bepalen rechtstreeks de duurzaamheid op elektrodeniveau en de gasgeneratie.
- Sorteren is een sorteerpoort: cells with >Een capaciteitsafwijking van 2% of een abnormale zelfontlading moet worden uitgeworpen voordat het pakket wordt gemonteerd, anders wordt de hele reeks een betrouwbaarheidsrisico.
- Tijdcompressie doodt de kwaliteit: formatie die haastig is gemaakt om aan de productiedoelstellingen te voldoen, levert poreuze, onstabiele SEI-films op die voortdurend oplossen en zich opnieuw vormen, waarbij actief lithium bloedt.
- Turnkey-integratie is belangrijk: vorming en sortering delen thermisch beheer, data-infrastructuur en celverwerking.-Als je dit in silo's doet, ontstaat er logistieke chaos en datalacunes.
De twee woorden worden rondgegooid alsof ze uitwisselbaar zijn. Dat zijn ze niet. Vorming is een elektrochemisch geboorteproces. Beoordeling is een kwaliteitsclassificatiestap. Een cel die een van beide mist-of een slecht uitgevoerde versie van een van beide ondergaat-zal er prima uitzien op de plank en vervolgens binnen 50 cycli in het veld instorten.
Op productievloeren wordt routinematig een fundamenteel misverstand aan het licht gebracht: veel ingenieurs noemen 'formation-grading' één enkele machine. Meestal investeren ze te weinig in de ene helft van het verhaal, doorgaans in de vorming. Het gesprek begint vaak met "we hebben een 512-kanaaltester, dus het zit goed." Die tester voert mogelijk een tweestapsformatieprofiel uit zonder temperatuurstabilisatie, zonder dV/dt-monitoring en zonder traceerbaarheid naar coatingparameters. De cel komt met een SEI die meer een fragmentarische film is dan een robuuste interface, en het capaciteitssorteringsalgoritme wijst deze vervolgens toe aan een pakket waar deze onmiddellijk niet overeenkomt met zijn buren.
Het goed scheiden van de twee processen vereist voldoende details om te zien waar de bochten worden gesneden en waar de procescontrole moet plaatsvinden.
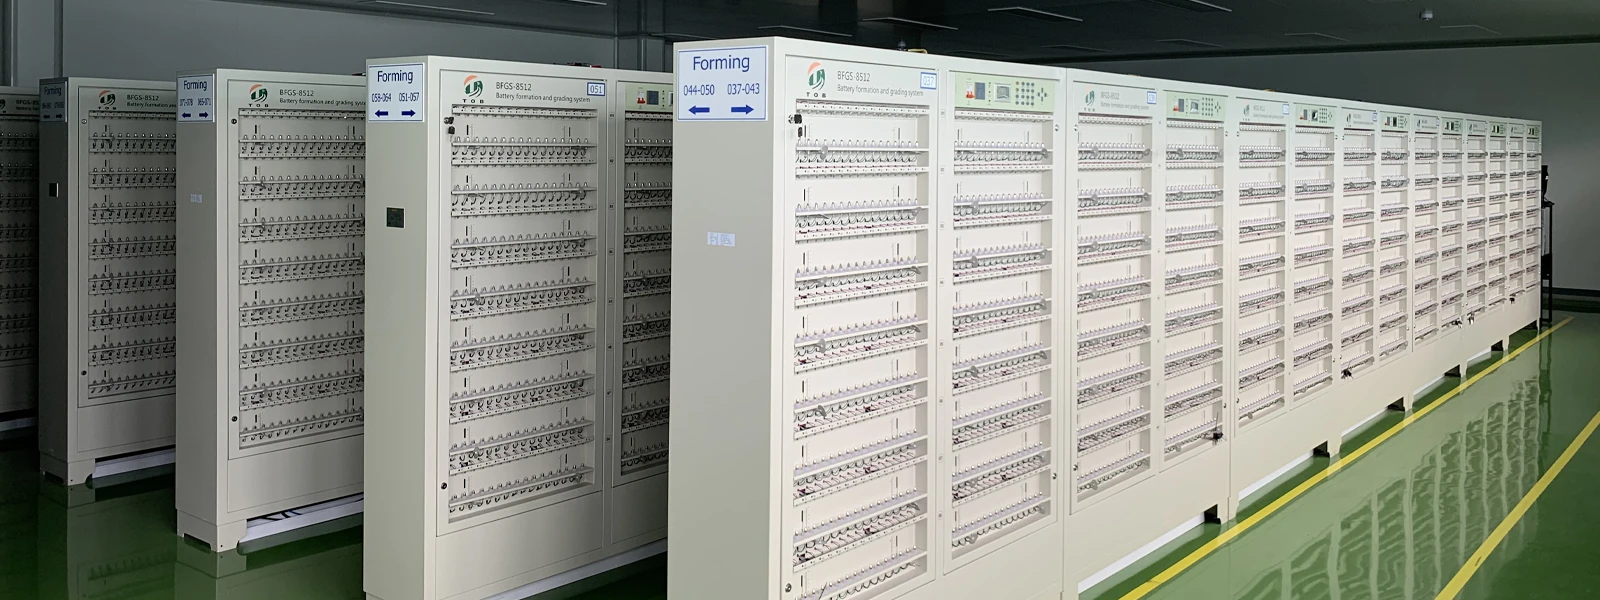
Wat batterijvorming feitelijk doet: de SEI bouwen op basis van lithiumopoffering
Een vers geassembleerde lithium-ioncel, rechtstreeks uit het elektrolytvulstation, is elektrochemisch naakt. De anode (grafiet- of siliciummengsel) is naar de organische elektrolyt gericht op een potentiaal waarbij de elektrolyt thermodynamisch onstabiel is. Als er onmiddellijk een volledige laadstroom zou worden aangelegd, zou de elektrolyt op het anodeoppervlak met geweld uiteenvallen, waarbij gassen vrijkomen en lithium wordt verbruikt in een ongecontroleerde reactie. De cel zou opzwellen, permanent capaciteit verliezen en mogelijk ontluchten.
Vorming verhindert dit. De cel ondergaat een gecontroleerde eerste lading, doorgaans bij zeer lage stromen (C/20 tot C/10), onder nauwkeurig gecontroleerde temperaturen. Tijdens deze langzame initiële lading groeit er een dunne passivatielaag op het anodeoppervlak: de vaste-elektrolyt-interfase, of SEI.
De SEI is lithium-ion geleidend maar elektronisch isolerend. Zodra het een kritische dikte heeft bereikt, gewoonlijk 15-25 nm voor een goed gevormde grafietanode, blokkeert het de directe elektronenoverdracht van de anode naar de elektrolyt, terwijl lithiumionen er nog steeds doorheen kunnen pendelen. De ontleding van de elektrolyten stopt. De cel wordt elektrochemisch stabiel.
In de praktijk wordt de vorming van SEI beïnvloed door ten minste zes variabelen die voortdurend op elkaar inwerken.
- Huidig tarief in alle laadstatusvensters.De meeste elektrolytoplosmiddelen verminderen bij specifieke potentiëlen. Propyleencarbonaat reduceert ongeveer 0,8 V ten opzichte van Li/Li⁺. Ethyleencarbonaat reduceert iets hoger. Een goed ontworpen formatieprotocol doorloopt deze potentiëlen bij lage stroom en verhoogt vervolgens de snelheid zodra de belangrijkste SEI-componenten zijn afgezet.
- Uniformiteit van de temperatuur.Formatiecellen genereren warmte, vooral tijdens de vroege stadia van SEI-groei. Cellen die in formatierekken zitten en geen actieve koeling of goede luchtcirculatie hebben, kunnen de centrale cellen 5 tot 8 graden heter zien worden dan de randcellen. Hetere formatie produceert een dikkere, resistentere SEI met een groter onomkeerbaar capaciteitsverlies.
- Stapel druk op de jelly roll.Zak- en prismatische cellen vereisen een gedefinieerde druk tijdens de vorming om de lagen intiem te houden. Zonder druk vormen zich gasbellen tussen de anode en de separator, waardoor lege gebieden ontstaan die nooit een goede SEI-plek kunnen ontwikkelen.
- Bevochtigingstijd van elektrolyt.Cellen hebben voldoende rust nodig tussen het vullen en vormen, zodat de elektrolyt de poriën van de separator en de elektrode volledig kan doordringen. Het haasten in formatie voordat de bevochtiging voltooid is, leidt tot droge plekken die lithiummetaal plateren in plaats van SEI te vormen. Direct dendrietrisico.
Een gedocumenteerde storingsmodus van hoogenergetische 21700-cellen illustreert dit punt. Een productiebatch die werd verwerkt via een formatieprotocol dat de lage stroomsterkte bij 1,5–2,5 V oversloeg, vertoonde een efficiëntie in de eerste cyclus die 4–5% onder de specificatie lag. Uit postmortemanalyse bleek dat de SEI een grote hoeveelheid organische afbraakproducten bevatte in plaats van de dichte anorganische binnenlaag. Tijdens het fietsen losten deze organische componenten langzaam op in de elektrolyt, waardoor het nieuwe anodeoppervlak bloot kwam te liggen en een continu SEI-herstel werd veroorzaakt. De cellen verloren 15% van de capaciteit bij cyclus 180, niet bij de verwachte cyclus 500. De hoofdoorzaak was puur een ontwerpfout in het vormingsproces, die totaal niets te maken had met de kwaliteit van de elektrode.
De chemische substappen van een modern formatieprotocol
Vorming is niet één oplaadgebeurtenis. Moderne productielijnen voor cellen van EV-kwaliteit maken vaak gebruik van een meerfasenprotocol dat kan variëren van 24 tot meer dan 100 uur, afhankelijk van de celchemie en kwaliteitsdoelstellingen.
De algemene volgorde:
- Bevochtigingsrust (0–24 uur)bij een gecontroleerde temperatuur (gewoonlijk 30-45 graden) om de permeatie van elektrolyten mogelijk te maken. Dit is niet passief; sommige formatiesystemen omvatten een vacuümpuls of drukcyclus om de bevochtiging te versnellen.
- Fase 1: SEI-nucleatie met lage stroomsterkte (C/20–C/10)tot ongeveer 3,0–3,2 V. Dit is het kritische venster waarin de basis-SEI-chemie en morfologie worden bepaald.
- Fase 2: Tussenliggende huidige groei (C/5–C/3)tot ongeveer 3,6–3,7 V, waardoor de SEI wordt geconsolideerd en lithium-intercalatie dieper in de anode wordt geïnitieerd.
- Fase 3: Hoogspanningsafwerking (C/2–1C)tot volledige lading, waardoor resterende soorten worden omgezet en de kathode-elektrolyt-interfase (CEI) wordt gevormd op kathodes met een hoog nikkelgehalte.
- Ontgassen (voor buidelcellen).Bij de vorming ontstaan gassen-CO₂, C₂H₄, H₂-door de reductie van oplosmiddelen. Zakcellen vereisen een ontgassingsstap na de initiële vorming, waarbij de gaszak in een vacuümkamer wordt doorboord en de cel opnieuw wordt afgedicht.
Elke faseovergang kan een ruststap omvatten om spanningsrelaxatie en lokale concentratiegradiënten te laten verdwijnen. Het overslaan van deze rustperioden genereert een gelokaliseerde overpotentiaal die leidt tot lithiumbeplating aan de anoderanden nabij de scheider. Zodra metallisch lithium zich afzet, neemt het nooit meer omkeerbaar deel aan het fietsen en wordt het een veiligheidsrisico.
De hardware van het formatiesysteem moet in staat zijn om deze complexe stroomprofielen nauwkeurig uit te voeren, waarbij de spanningsmeting per kanaal nauwkeurig is tot ten minste ±1 mV en de stroomregeling binnen ±0,05% van de instelling. Dit is geen batterijtestapparatuur voor algemeen gebruik. Het is formatiespecifieke hardware met geïntegreerd thermisch beheer en veiligheidsvergrendelingen.
Waarom beoordeling bestaat: het goede, het slechte en de zelfontladingen sorteren
Na vorming bezit een cel een nominale capaciteit en een bepaalde interne impedantie. Maar geen twee cellen zijn identiek. Gewichtsvariaties van de elektrodecoating, toleranties voor het vullen van de elektrolyt en gradiënten van de formatietemperatuur creëren allemaal een verdeling van de werkelijke capaciteitswaarden. De classificatie meet precies wat elke cel kan leveren onder een gedefinieerde ontladingssnelheid, en groepeert de cellen vervolgens in bakken op basis van capaciteit, interne AC-weerstand (ACIR), en bij geavanceerde lijnen de zelfontladingssnelheid (vaak via delta-spanningsmeting over meerdere dagen).
Sortering is de poortwachter voor de assemblage van pakketten. De regel is eenvoudig: in een seriereeks bepaalt de zwakste cel de bruikbare capaciteit van het hele pakket. Als bij een beoordelingsproces cellen met een capaciteitsbereik van ±0,5% worden gegroepeerd, is de discrepantie van de batterijcapaciteit minimaal en kan het batterijbeheersysteem gemakkelijk in evenwicht worden gebracht. Als de tolerantie groter wordt tot ±3%, daalt de werkelijk leverbare energie van het pakket en wordt de zwakste cel bij elke cyclus te veel ontladen, waardoor de afbraak ervan wordt versneld.
Moderne batterijcapaciteitstesters (beoordelingskasten) meten de ontladingscapaciteit bij doorgaans 0,5 C of 1 C, registreren de spanningscurve en berekenen ACIR (vaak bij 1 kHz) voor en na het fietsen. Hoogwaardige beoordelingssystemen omvatten klimaatkamers die cellen tijdens de meting binnen ±1 graad houden, omdat de capaciteit een sterke functie van de temperatuur is. Een cel gemeten op 28 graden zal een andere capaciteit vertonen dan dezelfde cel op 23 graden, wat de nauwkeurigheid van de binning verwart.
De derde beoordelingsparameter, naast capaciteit en ACIR, is zelfontlading. Cellen worden opgeladen tot een beoogde laadstatus, doorgaans rond de 30–50% SOC, en hun nullastspanning wordt gemeten over een periode van 72–168 uur. Cellen met een verhoogde zelfontlading duiden op interne microkortsluitingen-vaak door metaaldeeltjes, dendrieten die tijdens de vorming zijn ontstaan, of defecten aan de separator. Deze cellen moeten onmiddellijk worden gesloopt. Als je ze in een roedel toelaat, riskeer je een thermische voortplanting.
Technisch inzicht uit het middenartikel:
Zelfontladingsscreening is de kwaliteitspoort die het vaakst wordt overgeslagen bij goedkope productie. Het meten van spanningsverval gedurende 3 tot 7 dagen legt beslag op de beoordelingskanalen, dus er is altijd commerciële druk om dit in te korten of te elimineren. Gegevens uit grootschalige terugroepanalyses van auto's wijzen consequent op micro-korte cellen als de hoofdoorzaak van vertraagde veldbranden. Een OCV-monitoringperiode van minimaal 72 uur is standaard technische praktijk voor cellen met hoge energiedichtheid; de extra voetafdruk van de kast betaalt zichzelf vele malen terug door vermeden blootstelling aan garantie.
Vorming versus beoordeling: een directe parametervergelijking
Het verwarren van deze twee stappen leidt tot misplaatste investeringen in apparatuur die geen van beide goed doet. De onderstaande tabel brengt de belangrijkste verschillen in kaart voor een typische NMC-grafietzakcellijn.
|
Parameter |
Vorming |
Beoordeling (capaciteitssortering) |
|
Primair doel |
Bouw stabiele SEI- en CEI-lagen |
Meet de werkelijke ontladingscapaciteit, ACIR, zelfontlading |
|
Laad-/ontlaadprofiel |
Meerstaps, lage stroomsterkte, met rustpunten |
Enkele ontlading bij gedefinieerde C-snelheid (typisch 0,5C of 1C) |
|
Typische duur |
24–100+ uur (inclusief bevochtigingsrust) |
3–8 uur fietsen plus 72–168 uur zelfontladingsmeting |
|
Kritische controleparameter |
Stroomdichtheid (mA/cm²), temperatuuruniformiteit (±2 graden) |
Nauwkeurigheid van capaciteitsmeting, temperatuurstabiliteit (±1 graad) |
|
Gegevens geregistreerd |
Spanning, stroom, dV/dt tijdens SEI-vorming, gasontwikkeling (optioneel) |
Ontladingscapaciteit, ACIR, OCV-vervalsnelheid |
|
Celverwerking |
Vereist stapeldruk (zak/prismatisch) en vaak een ontgassingsstation |
Druk niet vereist; cellen kunnen worden geëxtraheerd voor weeg- en visuele inspectie |
|
Gevolg van mislukking |
Hoog onomkeerbaar capaciteitsverlies, beplating, slechte levensduur |
Niet-overeenkomende verpakkingscapaciteit, overbelasting van het GBS, hogere garantieopbrengsten |
|
Typische hardware |
Formation-stroomkast met thermische kamer en drukklemmen |
Sorteerkast met omgevingscontrole en geautomatiseerde celbelading |
Het verschil in duur verklaart waarom batterijfabrieken vaak veel meer vormingskanalen hebben dan sorteerkanalen.-De vorming is het knelpunt. Een cel die 48 uur vorming nodig heeft, houdt een kanaal twee dagen vast, terwijl een sorteercyclus in 12 uur voltooid kan zijn, inclusief opladen en ontladen. Productieplanners die geen rekening houden met deze verhouding eindigen met sorteerkasten die stil staan terwijl de formatierekken overlopen.
Warmte, gas en het pleidooi voor geïntegreerde formatie-gradinglijnen
Bij formatie ontstaat gas. De vroege SEI-vormende reacties produceren kooldioxide, ethyleen en andere vluchtige bijproducten. In een buidelcel hoopt dit gas zich op als een zichtbare ballon en moet door middel van een lekke band worden verwijderd voordat de cel verder gaat met sorteren. In een cilindrische cel wordt gas opgevangen in het interne lege volume, maar overdruk kan nog steeds het blik of de CID (current interrupt device) vervormen als de formatiestroom te agressief is.
Het ontgassingsproces bevindt zich precies tussen vorming en sortering. Het kan niet worden genegeerd. Lijnen die formatie en sortering proberen uit te voeren zonder een geïntegreerd ontgassingsstation eindigen steevast met vervormde cellen, inconsistente sorteergegevens en chaos bij het verwerken van cellen. Dat is de reden waarom kant-en-klare formatie-sorteersystemen-die vanaf het begin zijn ontworpen met onder meer bevochtigingsrekken, formatiekasten, ontgassingsmodules en sorteerkasten met naadloos celtransport-consequent beter presteren dan fragmentarische assemblages van meerdere leveranciers.
Vanuit het oogpunt van thermisch beheer delen vormings- en sorteerkasten een centraal koelsysteem. Formatiecellen hebben warmteafvoer nodig tijdens het vroege opladen; sorteercellen hebben temperatuurstabiliteit nodig tijdens ontlading. Een centraal gekoeldwatercircuit met individuele debietregeling in de kast zorgt voor het juiste instelpunt voor elke zone. Dit is de standaardpraktijk op lijnen die een CpK > 1,67 behalen wat betreft formatie-efficiëntie.
De commerciële realiteit: turnkey versus retrofit
Kopers van batterijapparatuur worden vaak geconfronteerd met twee opties: zelfstandige vormings- en sorteereenheden kopen bij verschillende leveranciers en proberen deze te integreren, of een complete kant-en-klare lijn bij één enkele fabrikant aanschaffen. Het eerste pad lijkt goedkoper op de stuklijst. Het tweede pad levert vrijwel altijd een snellere inbedrijfstelling en een hogere first-pass-efficiëntie op.
De reden is niet de kwaliteit van de componenten; het is datacontinuïteit. Een vormingskast die niet naadloos kan communiceren met de stroomafwaartse beoordelingsdatabase verliest cruciale informatie. Het beoordelingssysteem weet dan niet precies welke vormingscyclus elke cel heeft doorgemaakt-of het nu op een rek was dat enigszins heet werd, of op een rek dat een stroomfluctuatie ondervond tijdens de kritieke fase van 2,5 V. Zonder die traceerbaarheid worden de oorzaken van capaciteitsuitschieters giswerk.
Een kant-en-klaar formatie-beoordelingssysteem kent elke cel bij het laden een unieke barcode toe. Formatiedatastromen worden per kanaal geregistreerd met tijdstempels, spanningscurven en temperatuur. Na het ontgassen wordt dezelfde streepjescode naar de sortering gescand en worden de sorteergegevens aan hetzelfde record toegevoegd. Bij de uiteindelijke sortering kan de software niet alleen cellen markeren die niet voldoen aan de capaciteitsbak, maar ook cellen waarvan de vormingscurve afwijkingen vertoonde -zelfs als de uiteindelijke capaciteit normaal leek- voor aanvullende OCV-screening. Deze zichtbaarheid tussen processen is onmogelijk met apparatuur in silo's.
Klaar om een formatie-egalisatielijn te ontwerpen?
Het vormings- en sorteervermogen bepaalt rechtstreeks hoeveel van de beklede elektrode verkoopbare, gegradeerde cellen wordt. Een slecht ontworpen systeem put marges uit door een hoog onomkeerbaar capaciteitsverlies, grote capaciteitsbakken en veldopbrengsten. TOB New Energy levert als directe bronfabriek complete kant-en-klare formatie-, ontgassing- en sorteerlijnen voor pouch-, prismatische en cilindrische celformaten-allemaal beheerd onder één gegevensbackbone en één thermische infrastructuur.Neem contact op met het engineeringteam met celspecificaties en maandelijkse outputdoelstellingen voor een volledig gebudgetteerde processtroomindeling en fabrieksofferte.
Veelgestelde vragen van productieteams
Q1. Waarom kunnen formatteren en sorteren niet in dezelfde machine worden gedaan?
Technisch mogelijk voor kleine R&D-cellen, maar praktisch onmogelijk voor productie. Voor formatie zijn profielen met lage stroming en meerdere stappen nodig, met rustperioden die dagen kunnen duren; sortering vereist een hoge afvoersnelheid met nauwkeurige capaciteitsmeting. Door deze te combineren wordt de capaciteit beperkt en komen beide processen in gevaar. Speciaal gebouwde kasten voor elke stap optimaliseren de doorvoer en meetnauwkeurigheid.
Vraag 2. Hoe lang moet de vorming duren voor een NMC811-cel?
Een typisch protocol duurt 36-72 uur, inclusief bevochtigingsrust, afhankelijk van het anoderecept en de elektrodedikte. Het verkorten van de formatie tot minder dan 24 uur leidt vrijwel onvermijdelijk tot onomkeerbaar capaciteitsverlies en kan de SEI-kwaliteit in gevaar brengen. De exacte duur moet worden gevalideerd door het volgen van de coulombische efficiëntie en postmortemanalyse, niet door een kalenderdoel.
Q3. Wat is de aanvaardbare zelfontladingssnelheid voor een EV-cel van klasse A?
Een OCV-daling van meer dan 0,5 mV per dag bij 30% SOC, gemeten over een periode van 72 uur, leidt doorgaans tot een afwijzing of op zijn minst een downgrade naar energieopslagklasse. De exacte drempel hangt af van het celformaat en de veiligheidsfilosofie, maar wordt in de hele sector jaar na jaar strenger.
Q4. Welke temperatuurafwijking tijdens het sorteren veroorzaakt een meetbare capaciteitsfout?
Voor een NMC-cel kan een afwijking van ±3 graden van de kalibratietemperatuur de gemeten capaciteit met ongeveer 1–1,5% verschuiven. Dat is genoeg om de toegewezen sorteerbak te veranderen en een mismatch te veroorzaken in een strak gesorteerd pakket. ±1 graad controle is de standaard voor uiterst nauwkeurige sorteerkasten.
Vraag 5. Hoe beïnvloedt de stapeldruk de vorming van buidelcellen?
Bij onvoldoende druk kunnen gasbellen de anode van de separator scheiden, waardoor er SEI-vrije gebieden ontstaan die tijdens latere cycli lithiumplating veroorzaken. Overmatige druk perst elektrolyt uit de poriën, waardoor de ionische geleidbaarheid afneemt. Een typische formatie-opspanning past 0,3–0,6 MPa gelijkmatig toe over het celoppervlak, een specificatie die goed ontworpen formatiestations integreren in het klemontwerp.
Geschreven door het procestechniekteam van TOB New Energy, gebaseerd op uitgebreide implementatie van formatie- en beoordelingssystemen in wereldwijde celproductielijnen. Voor gedetailleerd advies over het vormingsrecept over specifieke chemie kunt u contact opnemen met Dr. Dany Huang op LinkedIn of celmonsters indienen bij de pilotlijn van Xiamen.


