Auteur: Dany Huang, Ph.D.
CEO en R&D-leider, TOB New Energy
Maak contact met Dr. Huang op LinkedIn
Samenvatting en belangrijkste conclusies
- Nulfouten bij de productie van lithium-ionen worden niet bereikt door betere inspecties aan het einde van de productielijn. Dit wordt bereikt door het detecteren van gaten in de coating met een resolutie van 0,1 mm, lipplooien bij 0,05 mm en lasporositeit bij 0,01 mm. Elke defectklasse vereist andere optica, verlichting en algoritmen op een ander station. Het inspectiesysteem is een procesinstrument en geen kwaliteitspoort.
- Coatingholtes en kale folie: gedetecteerd door lijnscancamera's met een minimale defectgrootte van 0,1 mm, draaiend op volledige baansnelheid met stroboscoopverlichting.
- Tabbladvouw en verkeerde uitlijning: gedetecteerd met een resolutie van 0,05 mm met gebieds- of lijnscansystemen geactiveerd door de tabpositiesensor.
- Lasporositeit en spatten: gedetecteerd op een schaal van 0,01 mm via coaxiale beeldvorming met hoge vergroting, omdat een enkele porie van 50 µm een lekpad kan veroorzaken.
- De precisieladder: camera's die alles op 0,01 mm oplossen, vertragen de lijn; de technische taak is het afstemmen van de resolutie van elk station op het kleinste defect dat daar daadwerkelijk van belang is.
Een gaatje in een kathodecoating met een diameter van 0,2 mm, een plekje blank aluminium bereikt de jellyroll onopgemerkt. Het passeert de formatie. Het passeert de OCV-screening. Het voldoet aan de capaciteitsclassificatie. Het gaat aan boord van een voertuig of een container, en achttien maanden later stuurt de cel die met dat gat is geboren het peloton buiten dienst. Zero defects betekent dat het gat wordt opgevangen bij het coatingstation, met baansnelheid, op elke vierkante meter, zonder de lijn te stoppen.
CCD-inspectie is de discipline die deze kloof overbrugt. Het is ook de discipline die het vaakst verkeerd wordt gespecificeerd: ingenieurs kopen de camera met de hoogste resolutie die ze zich kunnen veroorloven en gaan ervan uit dat het probleem is opgelost. Resolutie zonder contrast is nutteloos; contrast zonder de juiste verlichting is nutteloos; en zonder defecten veroorzaakt de classificatielogica zoveel valse uitwerpingen dat de lijn op halve snelheid draait. De technische taak is niet 'de beste camera krijgen'. Het is bedoeld om de detectiefysica af te stemmen op elke defectklasse op elk station.
De defectenkaart: wat te detecteren, waar en op welke schaal
Op verschillende stations ontstaan verschillende defecten, die elk hun eigen detectieaanpak vereisen. De onderstaande tabel is een referentiekaart voor een typische lithium-ionelektrode en assemblagelijn.
| Defecte klasse | Geboren bij | Detectiedoelgrootte | Station/trigger | Detectiefysica |
|---|---|---|---|---|
| Coating leegte / kale folie | Uitgang coatingdroger | Groter dan of gelijk aan 0,1 mm | Lijnscan van het volledige web | Contrast: metaalreflectie versus diffuse coating |
| Laagdiktestreep | Coating sterven | ±1% lokale variatie | Volledige weblijnscan + oppervlaktemeter | Grijswaardenprofiel + röntgencontrole |
| Randcoating braam / overhang | Snijden | Groter dan of gelijk aan 0,3 mm | Slitter-uitgang, web boven + onder | Dubbelzijdige lijnscan, randgetriggerd |
| Tabblad vouw/beschadiging | Stapelen/wikkelen | Groter dan of gelijk aan 0,05 mm | Post-stack, getriggerd door tabbladen | Gestructureerd licht of gebiedsscan met hoge resolutie |
| Porositeit van de lasnaad | Tab-lassen | Groter dan of gelijk aan 0,01 mm (porie) | Lasstation, coaxiaal | Coaxiale beeldvorming + achtergrondverlichting |
| Lasspatten/deeltjes | Lassen van lipjes en doppen | Groter dan of gelijk aan 0,05 mm | Lasuitgang | Donkerveldverlichting + lijnscan |
| Separator rimpel/scheur | Stapelen / insteken | Groter dan of gelijk aan 0,1 mm | Post-stapel | Doorlatende verlichting |
| Kaplasnaad defect | Lassen van de bovenkap | Groter dan of gelijk aan 0,1 mm | Lasuitgang | Coaxiale monitoring + gestructureerd licht |
Het patroon: coatingdefecten treden op bij 0,1 mm, defecten op tabniveau bij 0,05 mm en lasporositeit bij 0,01 mm. De resolutieladder is niet willekeurig. Uit de gevolgen van het falen volgt: een kale folievlek van 0,1 mm is een lokale stroomdichtheidspiek die de lithiumplating versnelt; een lipscheurtje van 0,05 mm groeit uit tot een open circuit; een porie van 0,01 mm in een kaplas wordt een lekpad dat jarenlang vocht doorlaat.
Station 1: Coaten en drogen, lege en kale folie opvangen
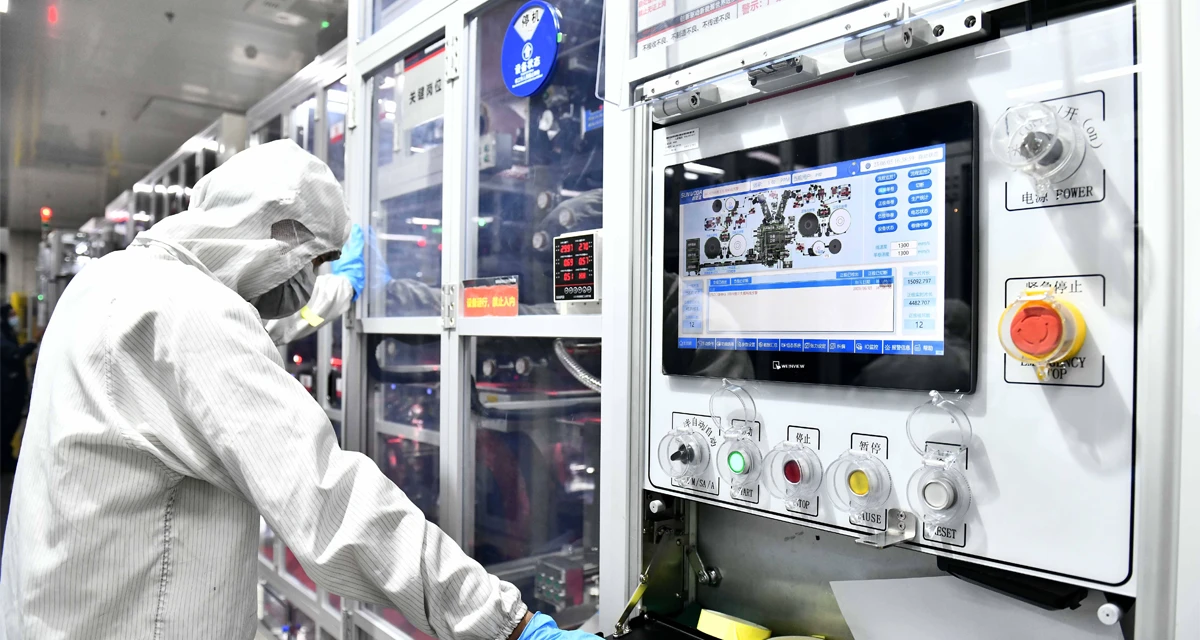
Bij coating vindt inspectie met de hoogste waarde plaats, omdat het gecoate web de grootste investering in één materiaal in de fabriek is. Een gemist coatingdefect verandert een heel elektrodegebied in schroot of, erger nog, in een veldfout.
Fysica van het defect.Blote folie is een gebied waar de coating niet hechtte of zich niet afzette. Het metalen oppervlak is spiegelend en sterk reflecterend; de coating is diffuus. In een lijnscanbeeld met schuine verlichting vanuit een lage hoek verschijnt kale folie als een heldere vlek tegen de donkerdere coating. Bij coaxiale diffuse verlichting verandert het contrast of verdwijnt het. Belichtingsselectie is daarom de eerste specificatiebeslissing, niet cameraresolutie.
Resolutievereiste.Het praktische detectiedoel is minimaal 0,1 mm. Elektroden worden gecoat met baanbreedtes tot 1.600 mm en snelheden tot 80 m/min. Een enkele lijnscancamera met een resolutie van 0,1 mm over 1.600 mm heeft ongeveer 16.000 pixels per lijn nodig; bij 80 m/min is dat een lijnsnelheid in de buurt van 13 kHz. Bij deze snelheden zijn meerdere camera's of time-delay-integration (TDI)-sensoren gebruikelijk. De technische handel houdt zich bezig met het aantal camera's, het verlichtingsvermogen en de rekencapaciteit.
Beheer van valse afwijzingen.Coatinglijnen produceren randrupsen, strepen ter dikte van de vacht en incidentele glansvariaties door het drogen. Algoritmen moeten deze classificeren als proceskenmerken en niet als defecten, anders zal het inspectiesysteem de helft van elke rol afkeuren. Het classificatiemodel is gekalibreerd op basis van die specifieke coatingformulering en droogprofiel. Een systeem dat is getraind op NMC wordt niet overgezet naar LFP zonder herscholing.
Het doel van 0,1 mm is niet conservatief.Bij 0,1 mm is er bij productiesnelheid een holte waarneembaar. Kleinere defecten kunnen worden gedetecteerd op een gestopte lijn, maar bij 20–80 m/min moeten de optische, verlichtings- en rekenketen 2–3 pixels per defectkenmerk oplossen om betrouwbaar te kunnen worden geactiveerd. Onder 0,1 mm valt de signaal-ruisverhouding onder de praktische detectie bij snelheid. Dat is waar de röntgenmeter het overneemt voor de gemiddelde belasting, terwijl de CCD discrete defecten afhandelt.
Station 2: Behandeling van tabbladen - Het opvangen van de vouw en de verkeerde uitlijning
Tabplooien zijn stille moordenaars. Een gevouwen lipje is een dubbele laag geleidend metaal dat tussen scheidingslagen is geperst. Het kan het stapelen, inbrengen en zelfs vormen overleven en tijdens het fietsen een plaatselijk verwarmingspunt creëren. De laskwaliteit op een gevouwen lipje is onbetrouwbaar, zelfs als de las zelf er acceptabel uitziet.
Natuurkunde.Een gevouwen tabblad presenteert twee metalen oppervlakken in een stapel met een zichtbare vouwlijn. Detectie is afhankelijk van twee signalen: geometrisch (het lipje lijkt korter dan verwacht, of het profiel vertoont een stap) en visueel (de vouw verschijnt als een lijn met hoog contrast onder gerichte verlichting). Gestructureerd licht of area-scan-beeldvorming met hoge resolutie legt de 3D-verandering vast; een lijnscansysteem legt de 2D-plooi vast.
Resolutievereiste.Het doel is 0,05 mm. De lipjes zijn klein (doorgaans 10-40 mm breed), dus het gezichtsveld van de camera kan smal zijn en de resolutie hoog zonder overmatig aantal camera's. De trigger komt van de tabpositiesensor van het station; de camera maakt alleen opnames als het tabblad aanwezig is. Triggernauwkeurigheid is van belang: als de camera 2 mm te vroeg of te laat flitst, bevindt de tab zich mogelijk helemaal niet in beeld.
Gemeenschappelijke faalmodus.Visiesystemen die correct zijn gespecificeerd maar verkeerd zijn geactiveerd. Tabtriggers moeten bij elke productwijziging worden geverifieerd, waarbij de daadwerkelijke afbeelding van het eerste artikel wordt geregistreerd en beoordeeld. Een systeem dat "vorige maand werkte" kan stilletjes tabbladen missen na een armatuurafwijking van enkele tienden van een millimeter.
Station 3:Laserlassen- Opvang van 0,01 mm porositeit bij de naad
Lasinspectie vereist de hoogste resolutie in de hele lijn, omdat het gevolg van een gemist defect een niet-hermetische cel is. Een kaplas op een prismatische cel is ongeveer 760 mm doorlopende naad; op een cilindrische cel, tientallen tablassen per cel. Ze moeten allemaal zonder uitzondering worden geïnspecteerd.
Natuurkunde.Lasporositeit verschijnt als kleine donkere putjes in een reflecterend metaalveld. Spatten verschijnen als verhoogde of vastgekleefde deeltjes nabij de naad. Beide hebben een laag contrast bij diffuus licht en een hoog contrast bij donkerveld- of coaxiale verlichting. De beste lasinspectiesystemen combineren coaxiale beeldvorming van het smeltbad met donkerveldbeeldvorming na het lassen van de voltooide naad.
Resolutievereiste.Het doel is 0,01 mm-10 µm voor porositeitsdetectie. Dit is 10x fijner dan elektrode-inspectie en vereist optica met een hoge vergroting en een smal gezichtsveld of coaxiale monitoring vanuit de laskop. Bij 0,01 mm inspecteert het systeem een veel kleiner gebied per frame. Daarom wordt de lasinspectie uitgevoerd terwijl de las beweegt en wordt geactiveerd door het laspad en niet door een afzonderlijke transportindex.
Detectiebeperkingen.Geen enkel vision-systeem detecteert op betrouwbare wijze de porositeit onder het oppervlak. Een volledig gesloten lasnaad kan interne holtes verbergen die alleen röntgenfoto's of CT kunnen zien. CCD-inspectie is het eerste filter dat defecten aan het oppervlak en bijna-oppervlaktedefecten snel opvangt; röntgen- of ultrasoon onderzoek bemonstert de rest. Een strategie zonder defecten combineert zowel inline CCD bij 100% inspectie, als röntgenstraling of CT op basis van steekproeven voor procesverificatie.
De precisieladder: de resolutie afstemmen op het defect dat er toe doet
De meest voorkomende specificatiefout is het kiezen van één resolutie voor de hele lijn. Een 0,01 mm-systeem toegepast op elektrode-inspectie verviervoudigt het aantal camera's en de rekenbelasting en halveert de lijnsnelheid. Een 0,1 mm-systeem toegepast op lasinspectie mist elk defect dat er toe doet.
De juiste aanpak is een precisieladder:
| Station | Gevolg van defect | Kleinste relevante defect | Gespecificeerde resolutie |
|---|---|---|---|
| Coaten / drogen | Lokale stroompiek, beplating | 0.1 mm | 0.1 mm |
| Snijkant | Braam, lek in de separator | 0.3 mm | 0.2 mm |
| Stapelen/wikkelen | Tabbladvouw, verkeerde uitlijning | 0.05 mm | 0.05 mm |
| Tab-lassen | Open circuit, weerstandsdrift | 0,05 mm spatten; 0,01 mm porositeit | 0,01 mm bij laszone |
| Kap lassen | Binnendringend vocht, lekkage | 0,01 mm porie | 0,01 mm bij de naad |
| Visueel eindmontage | Cosmetische en grove gebreken | 0.1 mm | 0.1 mm |
De ladder wordt toegepast als engineeringbudget. Een systeem dat 0,01 mm bij de lasnaad maar 0,1 mm bij het coatingstation oplost, gebruikt de juiste camera op de juiste plaats tegen de juiste prijs. Het houdt ook de rekenbelasting binnen realistische grenzen: een systeem van 0,01 mm op volledige baanbreedte en volle snelheid zou gegevens sneller genereren dan welke praktische verwerkingspijplijn deze dan ook kan verwerken.
A versus B: op regels gebaseerde visie versus AI-classificatie
Twee algoritmische filosofieën domineren de batterij-inspectie.
Regelgebaseerde inspectiemaakt gebruik van vaste drempels, blobanalyse en geometrische metingen. Het is deterministisch, snel en gemakkelijk te valideren. Het blinkt uit wanneer defecten goed gedefinieerd zijn en de defectsignatuur stabiel is: een gat is een donker gebied van een bepaald gebied; een vouw is een contrastrijke lijn boven een bepaalde lengte. Het faalt wanneer natuurlijke variatie in de textuur van de productcoating, lichtschommelingen en randvorm op defecten lijken.
AI-classificatiemaakt gebruik van deep learning-modellen die zijn getraind op gelabelde afbeeldingen van goede en defecte regio's. Het gaat op een elegante manier om met variaties en past zich aan complexe defectsignaturen aan. Het vereist trainingsgegevens, blijft opnieuw trainen wanneer het proces verandert, en is minder transparant wanneer een afwijzing wordt betwist.
| Factor | Op regels gebaseerde visie | AI-classificatie |
|---|---|---|
| Determinisme | Volledig deterministisch | Probabilistisch |
| Geldigmaking | Eenvoudig | Vereist uithoudtestsets |
| Beste pasvorm | Holten, plooien, grove geometrie | Subtiele textuur, complexe patronen |
| Aanpassing van de nieuwe chemie | Vereist handmatige drempelafstemming | Vereist opnieuw trainen van de dataset |
| Vals afwijzingspercentage bij stabiel proces | Laag | Laag |
| Vals afwijzingspercentage tijdens het driftproces | Stijgt sterk | Stabieler |
Het praktische antwoord is hybride: AI voor detectie en classificatie waarbij de handtekening van het defect variabel is; regels voor meten en afkeuren waarbij de beslissing controleerbaar moet zijn. Beide draaien op hetzelfde lijnscanplatform.
Technisch inzicht:
Elk inspectiesysteem is een procesinstrument en geen kwaliteitspoort. De defectkaart moet terugkoppelen naar het station dat het defect heeft veroorzaakt: een cluster met lege ruimtes in de coating is terug te voeren op een matrijsring of pomppuls; een tabbladvouwcluster is terug te voeren op een verkeerde uitlijning van de stapelgeleider. Als de inspectiegegevens stoppen bij goed/mislukt, wordt het defect opgespoord, maar is het proces niet opgelost. TOB New Energy integreert defectkaarten met stationparameters, zodat het lijnteam niet alleen "defect op 1.342 m" ziet, maar "defect op 1.342 m correleert met een pompdrukdaling van 0,2 bar 30 seconden eerder."
Zero Defects is een systeemeigenschap, geen camera-eigenschap
Een CCD-systeem alleen levert nooit nul defecten op. De volledige keten bestaat uit vier delen:
- Detectiemet de juiste resolutie en contrast voor elke defectklasse.
- Classificatiedat echte defecten scheidt van procesvariatie om valse uitval laag te houden.
- Actiedie het aangetaste cel- of elektrodegedeelte van de lijn binnen dezelfde cyclus afwijst.
- Feedbackdat defecttrends verbindt met stroomopwaartse procesparameters op een controlediagram.
Als er ook maar één onderdeel ontbreekt, ontstaat er ruimte voor camera's die gegevens genereren die niemand gebruikt. De investering loont alleen als de inspectiegegevens de kringloop naar het proces sluiten.
Een laatste opmerking over acceptatietesten. Cameraresolutie en framesnelheid zijn noodzakelijk, maar niet voldoende voor aanschaf. De specificatie zou een capaciteitstest moeten vereisen: bekende defecten van elke klasse: kale folievlekken op 0,1 mm, lipplooien op 0,05 mm, lasporiën op 0,01 mm, geplant op bekende posities en detectiepercentages gemeten bij productiesnelheid. Een systeem dat de proef doorstaat, is een systeem en geen datasheet. Deze volledige inspectiescope – coating-, tab- en lasstations op één platform met gedeelde data-architectuur – wordt geleverd via batterij-CCD-inspectiesystemen voor detectie van elektrode- en lasdefecten, ontwikkeld naast de coating- en lasstations die ze beschermen.
Veelgestelde vragen: CCD-inspectie in Li-ion-lijnen
Welke resolutie is nodig voor inspectie van batterijelektroden?
Minimale defectgrootte van 0,1 mm voor het coaten van lege ruimtes en kale folie op een baan over de volledige breedte bij productiesnelheid. Kleinere kenmerken kunnen worden opgelost op een gestopt web, maar voor betrouwbare detectie bij 20-80 m/min is 0,1 mm als praktisch doelwit vereist.
Waarom heeft lasinspectie een resolutie van 0,01 mm nodig?
Omdat oppervlaktebrekende poriën van minder dan 0,1 mm in een kap- of liplas lekpaden worden gedurende de levensduur van de cel. Een porie van 50 µm is geen cosmetisch defect; het is een hermeticiteitsrisico. Dat maakt lasinspectie een orde van grootte fijner dan elektrode-inspectie.
Kan CCD-inspectie het testen op heliumlekken vervangen?
Nee. CCD vangt oppervlaktebrekende porositeit, spatten en naaddefecten snel op. Volledig omsloten ondergrondse holtes zijn onzichtbaar voor optische inspectie. De twee zijn complementair: CCD voor 100% inline lasinspectie, heliumlektesten voor 100% hermeticiteitsverificatie en röntgenbemonstering voor ondergrondse procescontrole.
Wat veroorzaakt de meeste valse afkeuringen bij batterijvisiesystemen?
Instabiliteit van de verlichting en ongecontroleerde procesvariaties: veranderingen in de glans van coatings, verschuivingen van droogzones en flutter van de baan. Het corrigeren van de verlichtingsarchitectuur en het stabiliseren van het proces vermindert valse uitwerpingen effectiever dan het verhogen van de cameraresolutie.
Hoe vaak moeten inspectiemodellen worden omgeschoold?
Telkens wanneer het product verandert: een nieuwe coatingformulering, elektrodegeometrie of lasstapel. Op regels gebaseerde drempels vereisen hervalidatie; AI-modellen vereisen nieuwe gelabelde gegevens. Een omschakelingsprocedure die inspectievalidatie omvat, voorkomt dat het systeem na een formaatwijziging stilletjes defecten mist.
Technische referentie samengesteld door de TOB New Energy procestechniekgroep van visie-inspectie-implementaties op elektrodecoating, liplassen en celassemblagelijnen. Voor een detectieonderzoek naar defectklassen van uw specifieke elektrode- en lasgeometrieën kunt u contact opnemen met Dr. Dany Huang op LinkedIn of voorbeelddefecten indienen bij het Xiamen vision-laboratorium.